Aplicaciones mineras
Artículo Técnico EspecializadoCables Type W, Type G y Type G-GC para Soldadoras y Talleres en Minas
Resumen Técnico
Selección de cables mineros Type G, Type G-GC y Type W de 2,000 V para soldadoras industriales, corte arco-aire y talleres de pailería bajo NOM-001-SEDE.
Por Ing. Carlos Mendoza, Especialista en Cables de Potencia para Minería · Ingeniero Senior de Mantenimiento de Flota Pesada y Talleres. Suma 18 años diseñando redes de fuerza para talleres de reconstrucción de palas y camiones en México. Revisión editorial y verificación técnica por el comité de ingeniería de planta. Actualizado el 2026-10-21.
Nota
¿Cuál es el resumen técnico de parámetros de ingeniería y normativa?
El mantenimiento mayor de cucharones con placas antidesgaste (Hardox 450/500 y estrías de carburo de cromo) en áreas de mantenimiento y distribución temporal exige operar bancos de soldadura por arco sumergido (SAW), alambre tubular (FCAW) y desbaste arco-aire (Arcair) con ciclos de trabajo del 60% al 100%. Por ejemplo, combinar cable portátil Type G, cable con hilo piloto Type G-GC y cable monopolar Type W de 2,000 V elimina los cortocircuitos en el piso metálico del taller. La siguiente tabla resume las especificaciones:
| Parámetro Crítico | Especificación de Ingeniería | Norma / Verificación |
|---|---|---|
| Estándar de Cable y Dimensionamiento | Cable: ICEA S-75-381 / NEMA WC 58 (sitio externo) · Cálculo: NOM-001-SEDE Art. 630 (sitio externo) | Seguridad en mina: NOM-023-STPS-2012 (sitio externo) y MSHA 30 CFR Part 7 (sitio externo) |
| Alimentación Primaria (480 V / 600 V) | Nave fija: Cable Type G 4 polos · Unidad móvil: Cable Type G-GC | Calibres típicos: 6 AWG, 4 AWG y 2 AWG según banco de soldadoras |
| Circuito Secundario (Porta-electrodo / Masa) | Cable monopolar Type W de 2,000 V (1/0 AWG, 2/0 AWG, 4/0 AWG y 250 kcmil) | Conectores rápidos de bloqueo por leva Cam-Lok Serie 16 o Dinse |
| Construcción de Cobre Flexible | Hebras finas calibre 30 AWG de cobre estañado Clase K (ASTM B33 (sitio externo)) | Resiste corrosión por humos ácidos de fundente y flexión constante |
| Espesor de Pared Aislante + Cubierta | Doble capa EPR 90 °C + CPE termoestable (4.06 mm a 4.45 mm total) | 105% más grueso que el cable de soldar común de 600 V (2.03 mm, según ICEA, 2021) |
| Multiplicadores por Ciclo de Trabajo | 100% Duty: 1.00x · 80% Duty: 0.89x · 60% Duty: 0.78x · 50% Duty: 0.71x | Tabla de factores de NOM-001-SEDE-2012 Artículo 630-11 (sitio externo) (2012) |
| Resistencia a Escoria Incandescente | Soporta salpicaduras de corte arco-aire y corto a 250 °C sin fundirse | Aprobación de flama MSHA e inmunidad a aceites hidráulicos |
| Validación en Fábrica (FAT) | Prueba dieléctrica CA 6.0 kV en agua y ensayo de punzonamiento | Certificado Mill Test Report TEBAOFLEX por cada tambor |
¿Qué exigencias eléctricas, mecánicas y ambientales definen esta aplicación minera?
En el piso de un taller de pailería minera o durante la reparación de emergencia de un cucharón de pala directamente en el banco de minería a cielo abierto, los cables eléctricos conviven con rebabas filosas de acero al manganeso, tránsito de grúas horquilla y lluvia continua de chispas. Según datos de Statista Welding & Fabrication Safety (sitio externo) (2024), el 76% de los cortocircuitos en naves de pailería tiene un origen común. Ocurre cuando la escoria fundida perfora el aislamiento simple de un cable de soldar de 600 V sobre el piso metálico.
El proceso más destructivo es el desbaste por electrodo de carbón y chorro de aire comprimido (*Carbon Arc Air Gouging*), utilizado para remover cordones viejos y fisuras en cucharones de 40 a 80 yardas cúbicas. Este equipo opera entre 600 A y 1,100 A continuos y lanza escoria líquida a más de 1,200 °C a varios metros de distancia. Un cable comercial tipo Welding Cable 600V tiene una sola capa de caucho EPDM de apenas 2.03 mm (80 mils) que se perfora al contacto con la escoria.
En cambio, el cable monopolar minero Type W de 2,000 V suma un aislamiento interno EPR de 2.03 mm y una cubierta externa CPE de 2.16 a 2.41 mm. Esta coraza bicapa de 4.19 a 4.45 mm resiste la escoria incandescente y el aplastamiento.
¿Qué definiciones técnicas gobiernan los cables para soldadoras y talleres mineros?
Para alinear las especificaciones entre el superintendente de mantenimiento mecánico, el jefe de taller eléctrico y compras, definimos cuatro conceptos esenciales basados en NOM-001-SEDE-2012 Artículo 630 (sitio externo) (2012) e ICEA S-75-381 (sitio externo) (2021):
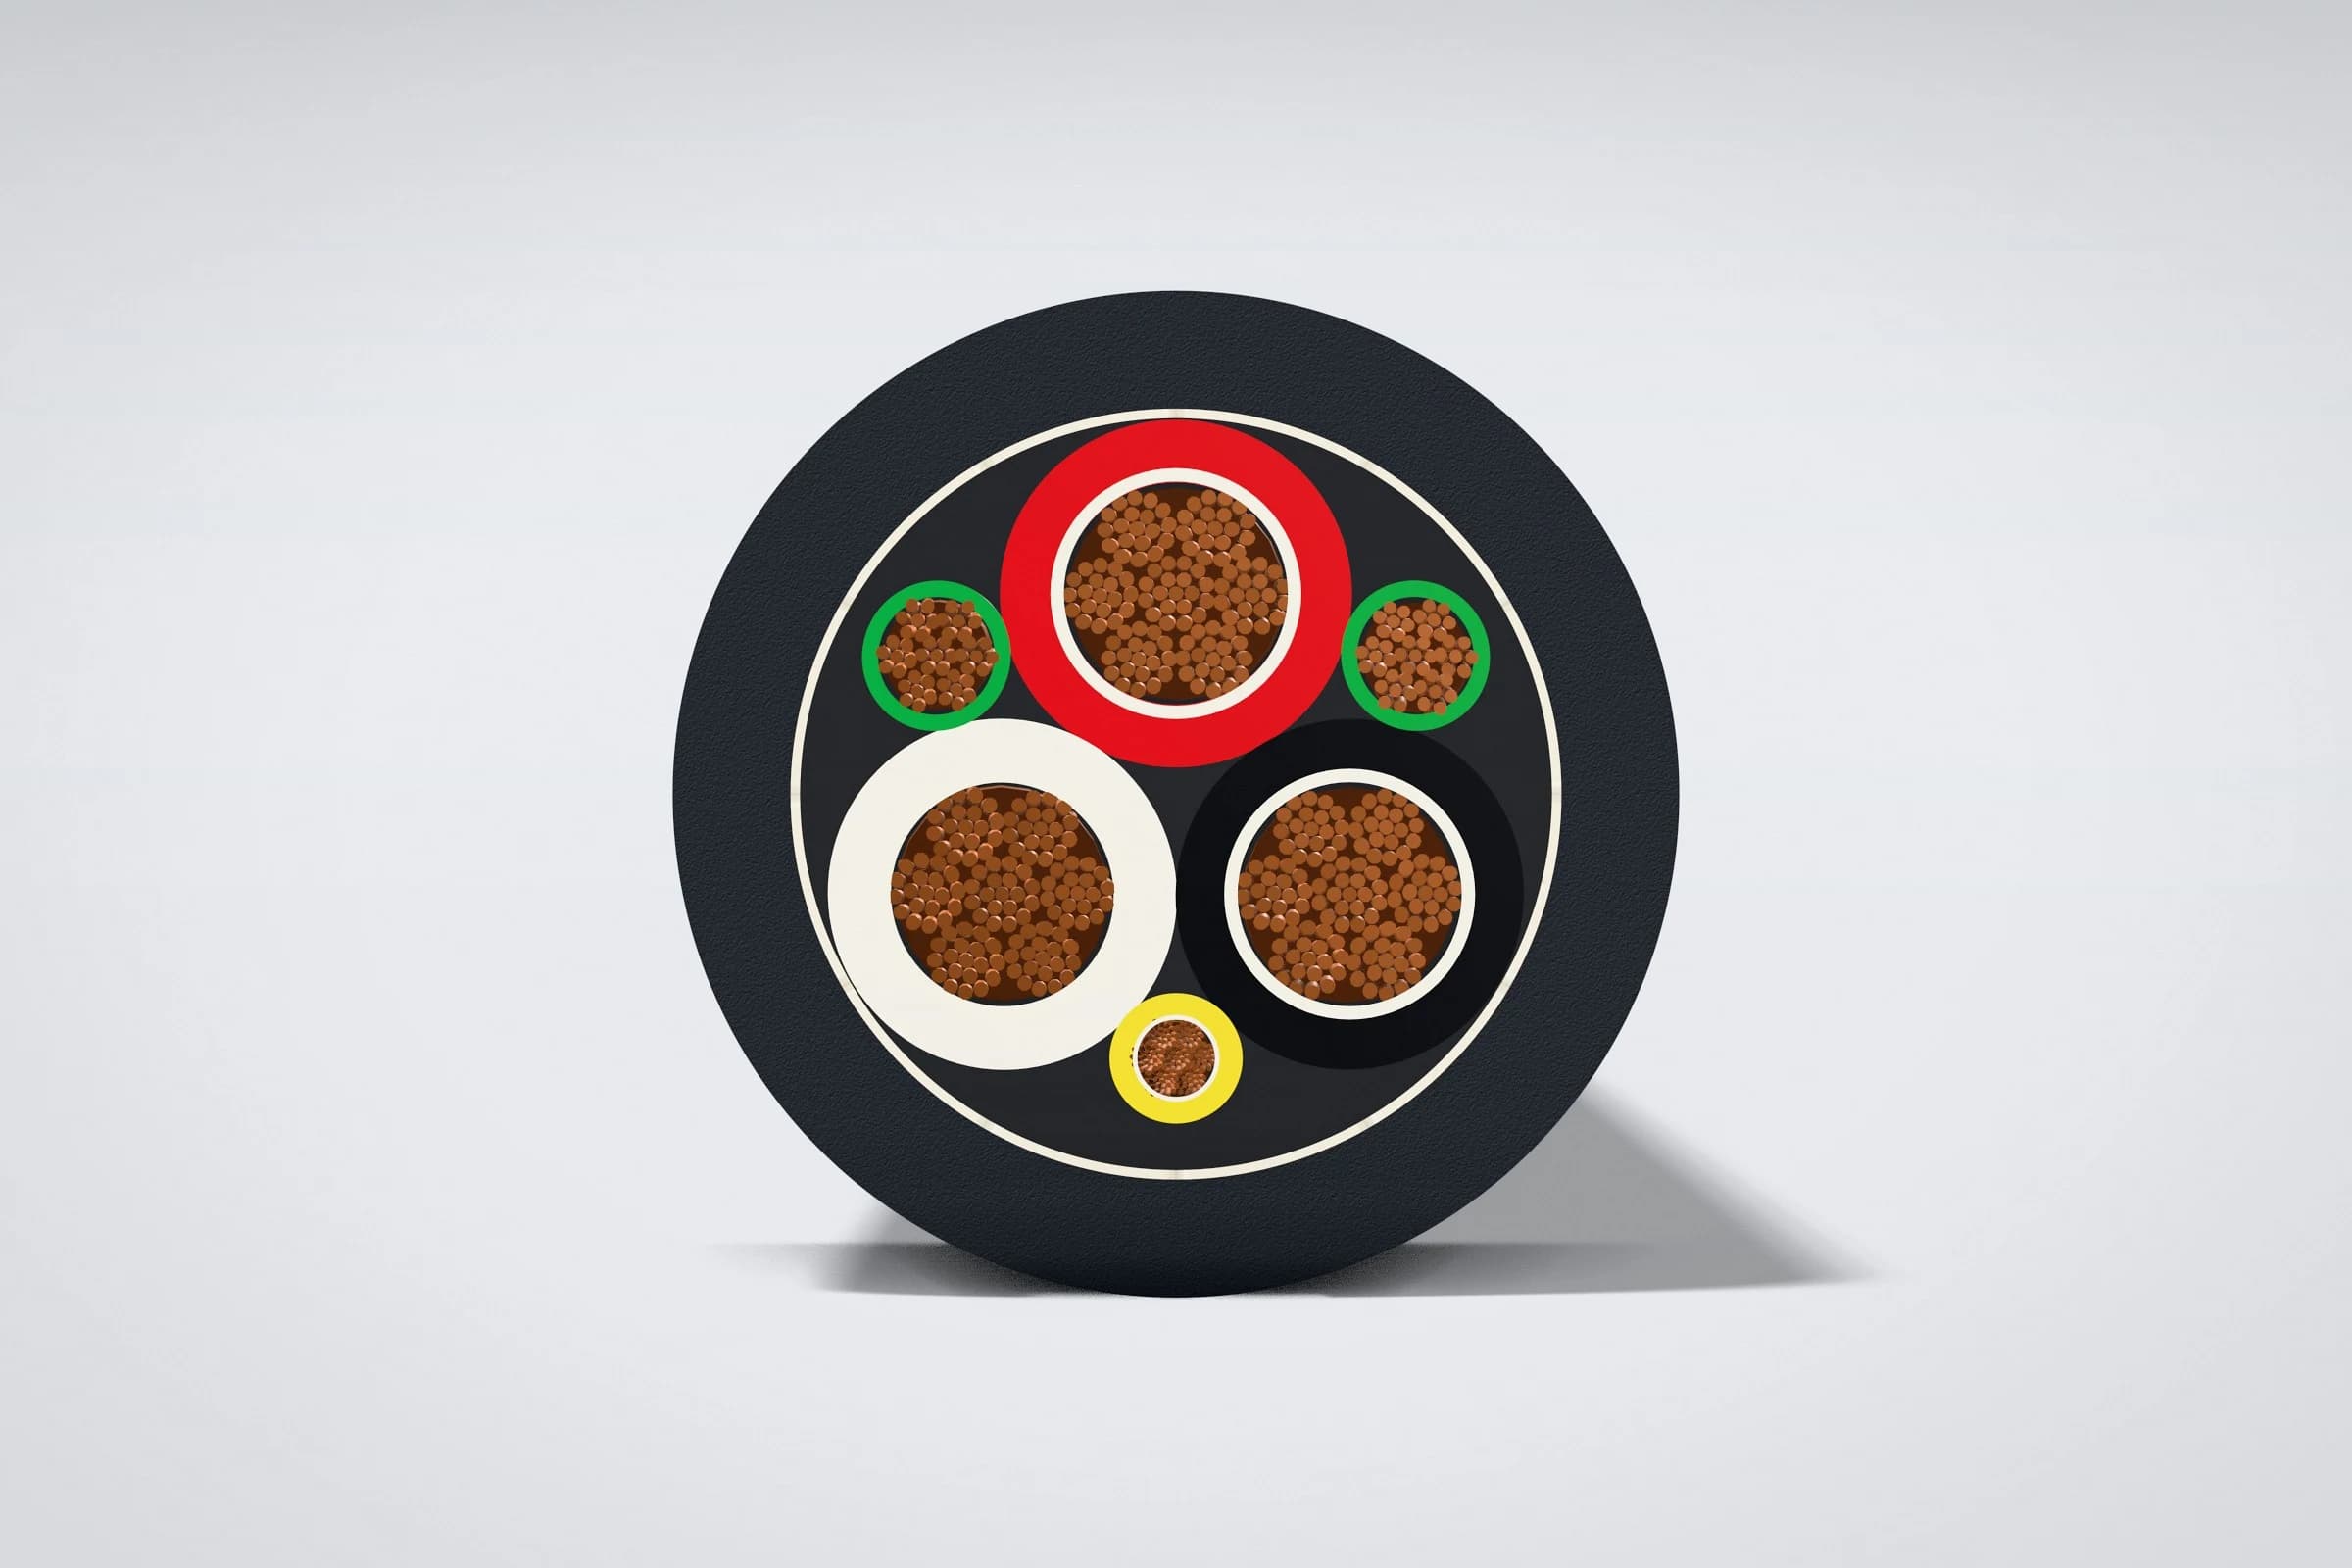
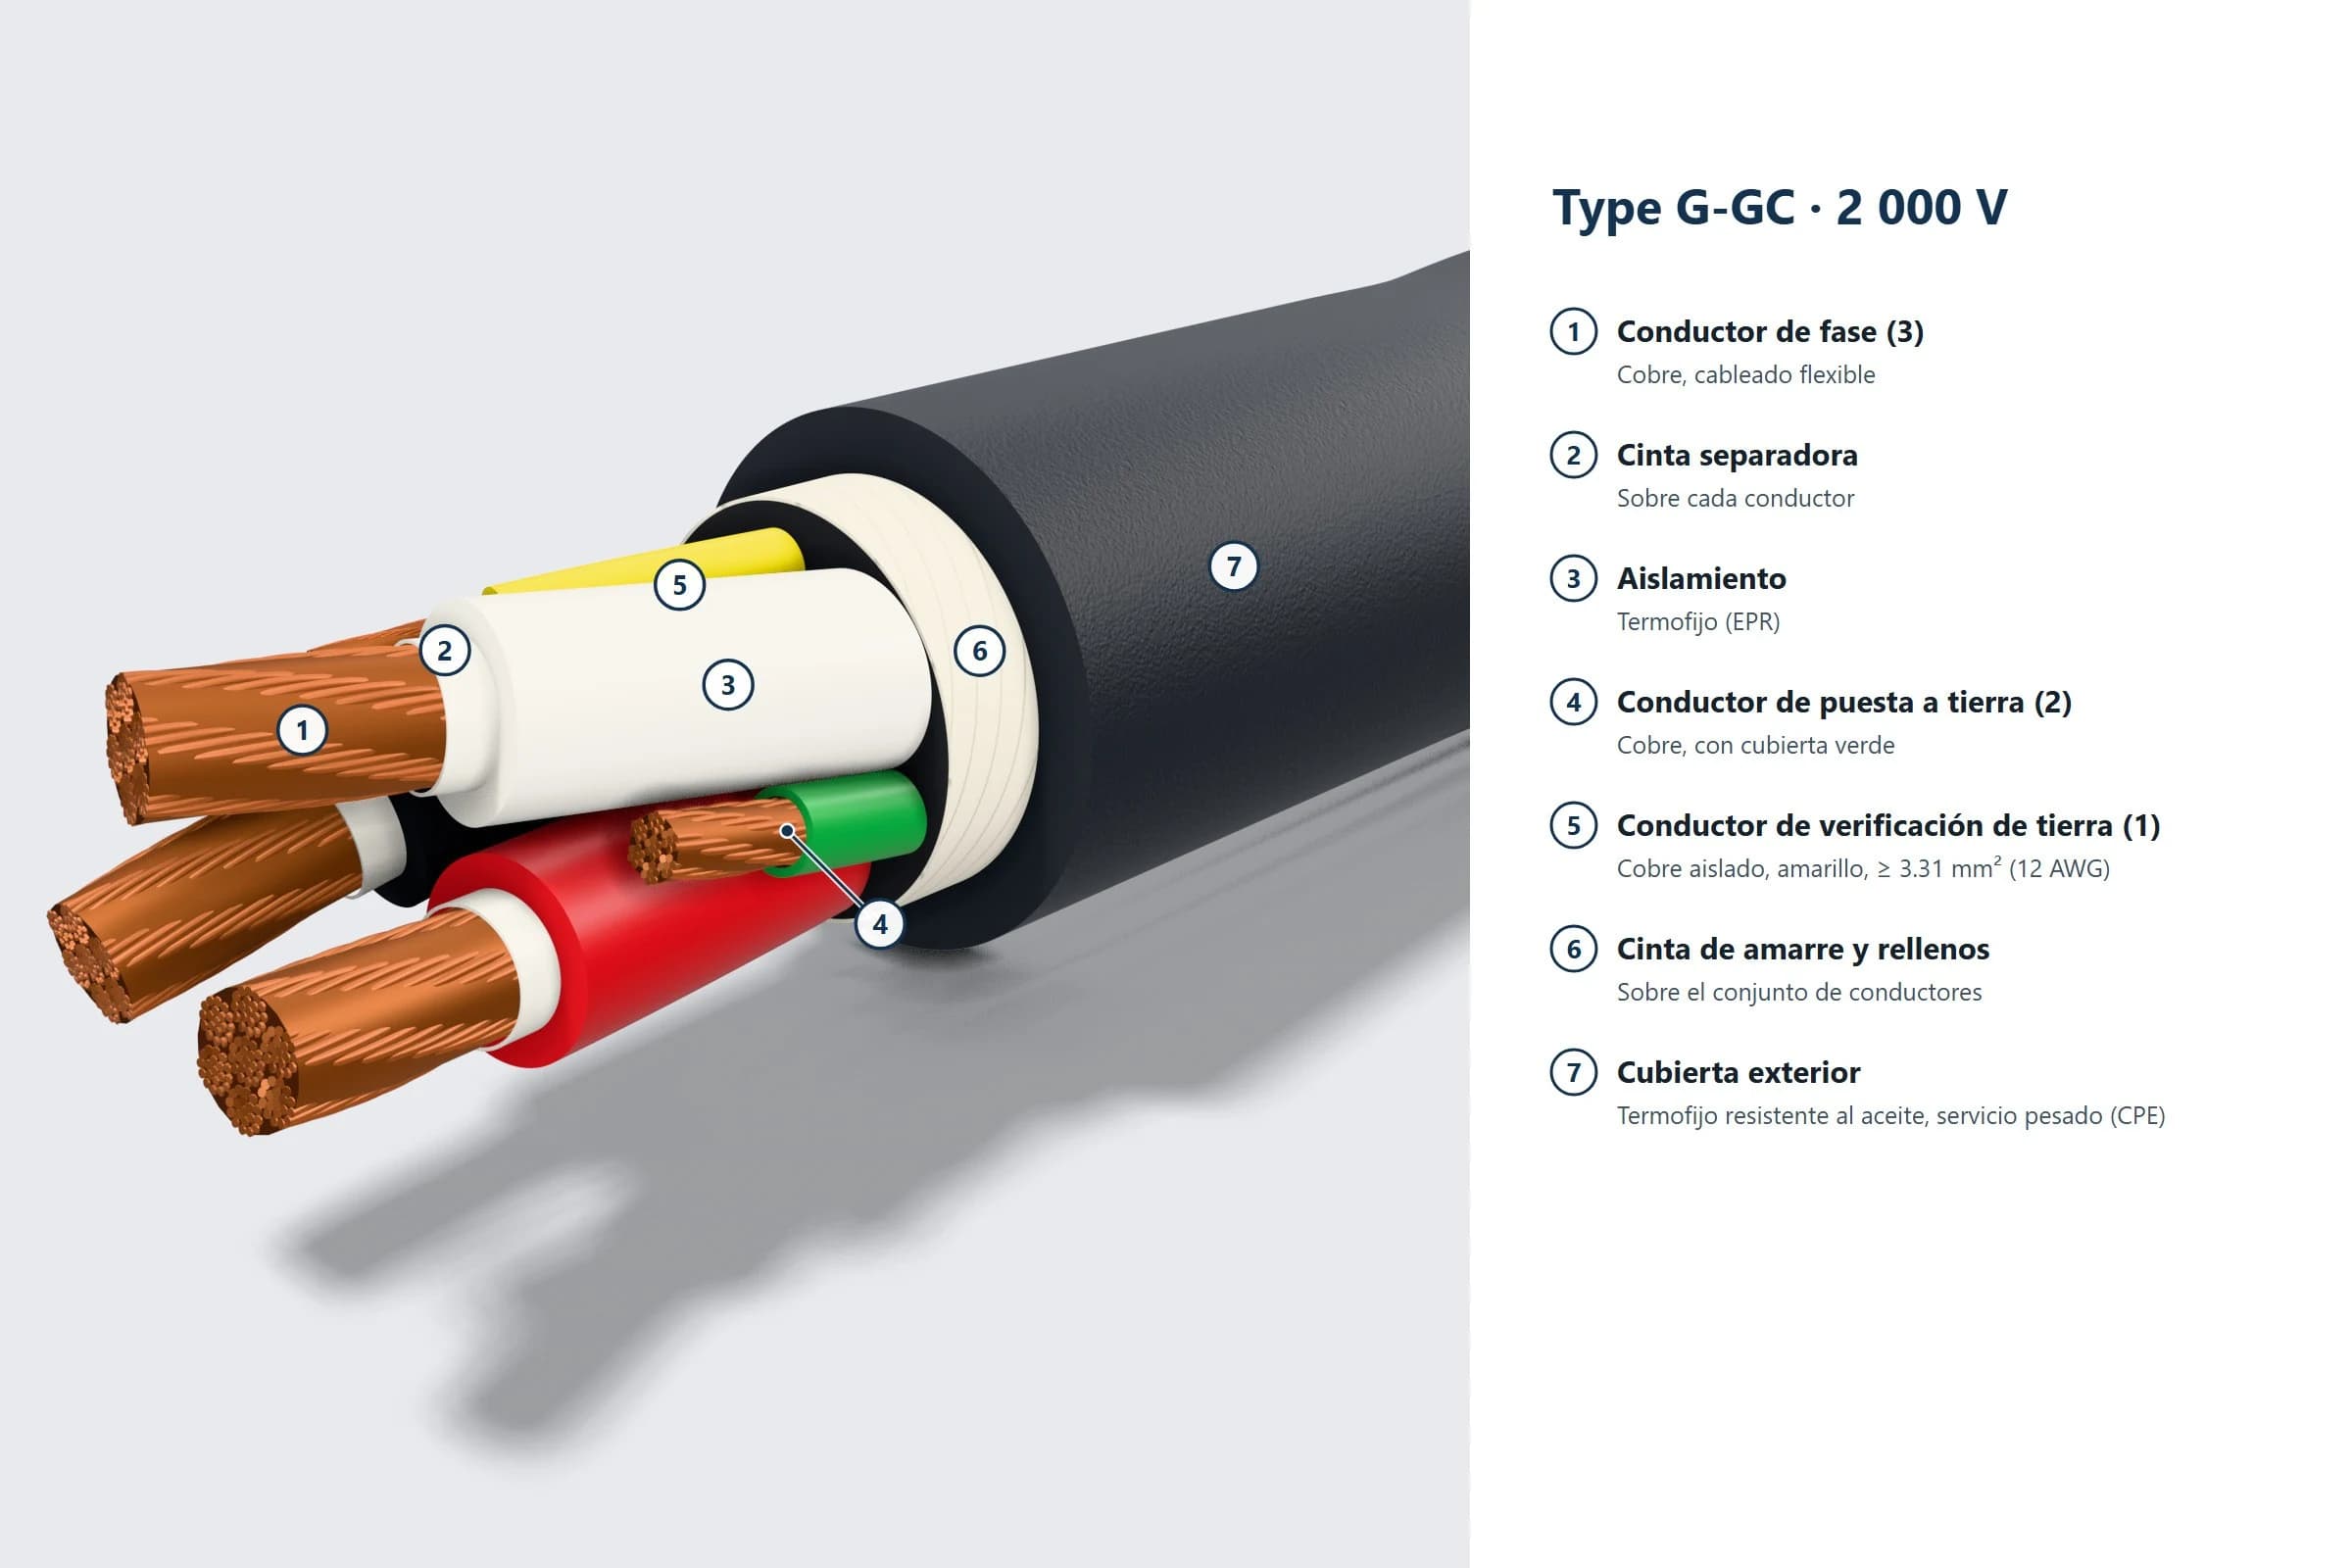
El alimentador primario de soldadora con tierras simétricas (Type G / Type G-GC Primary Welder Supply Cable) es el cable multipolar de 2,000 V que conecta el tablero de distribución de 480 V o 600 V con el banco de fuentes de poder (como unidades Lincoln Idealarc DC-600/DC-1000 o Miller SubArc). Utiliza configuración Type G (3 fases + 4 tierras divididas) en naves fijas con protección GFCI, o Type G-GC (con hilo piloto) en camiones de soldadura de campo.
El conductor secundario monopolar acorazado de 2,000 V (Heavy-Duty Type W Secondary Welding & Gouging Lead) consiste en un cable unipolar extraflexible de cobre estañado Clase K provisto de aislamiento EPR y cubierta CPE de grado minero MSHA. Sustituye con ventaja mecánica y térmica a los cables de soldar de pared simple en los tramos de masa y porta-electrodo de 50 a 100 metros.
El factor multiplicador por ciclo de trabajo de soldadura (Welding Duty Cycle Ampacity Multiplier) se define como la relación porcentual de tiempo dentro de un periodo de 10 minutos durante el cual la máquina entrega su corriente nominal sin sobrecalentarse. De acuerdo con el Artículo 630-11 de la NOM-001-SEDE, permite dimensionar la corriente térmica equivalente I_eff = I_nom · √(Duty Cycle).
La resistencia a la perforación por escoria caliente en cubierta termoestable (Hot-Slag Cut-Through Resistance) es la propiedad de los elastómeros reticulados químicamente (EPR y CPE) de no fundirse ni gotear al contacto con partículas metálicas incandescentes, a diferencia de los aislamientos termoplásticos (PVC/TPE) que se licúan de inmediato.
¿Cómo dimensionar los cables primarios (Type G / G-GC) y secundarios (Type W) según el ciclo de trabajo?
Para evitar tanto el sobrecalentamiento de conectores como la caída de tensión en el arco cuando se suelda dentro de la caja de un camión minero a 45 metros de la fuente, el ingeniero debe calcular la corriente primaria efectiva I_1,eff conforme a NOM-001-SEDE-2012 Artículo 630-11 (sitio externo) (2012) y limitar la caída de tensión secundaria ΔV_2 por debajo de 4.0 V CC:
Criterio de dimensionamiento primario y caída de tensión secundaria: I_1,eff = I_1,placa · k_ciclo y ΔV_2,CC = 2 · L · I_2,soldadura · R_CC (90 °C) ≤ 4.0 V.
En un corte con arco-aire a 800 A CC y 80% de ciclo de trabajo (k_ciclo = 0.89) a 35 metros, un cable 1/0 AWG pierde 7.2 V y se sobrecalienta. Por ello se debe especificar cable Type W calibre 4/0 AWG o dos de 2/0 AWG en paralelo. La siguiente tabla muestra la selección completa para talleres mineros:
¿Qué calibres de cable Type G, Type G-GC y Type W corresponden a cada proceso de taller?
| Proceso y Equipo de Taller Minero | Corriente Secundaria de Arco (A CC) | Ciclo de Trabajo (Duty Cycle) | Factor NOM-001 Art. 630 | Cable Primario 480 V (Type G / Type G-GC) | Cable Secundario de Arco y Masa (Type W 2,000 V) | Espesor Total EPR+CPE en Type W (mm) | Diámetro Exterior Type W (mm) |
|---|---|---|---|---|---|---|---|
| Soldadura SMAW / GTAW Ligera (300 A) | 200 - 300 A | 60% | 0.78x | 4×8 o 4×6 AWG Type G | 1×1/0 AWG Type W | 4.06 mm | 18.8 mm |
| Soldadura FCAW Alambre Tubular (450 A) | 350 - 450 A | 60% a 80% | 0.78x / 0.89x | 4×6 AWG Type G / G-GC | 1×2/0 AWG Type W | 4.06 mm | 20.1 mm |
| Blindaje Pesado FCAW / SAW (600 A) | 500 - 650 A | 80% a 100% | 0.89x / 1.00x | 4×4 AWG Type G / G-GC | 1×4/0 AWG Type W | 4.06 mm | 23.1 mm |
| Corte Arco-Aire Arcair (800 A) | 700 - 850 A | 80% (Continuo) | 0.89x | 4×2 AWG Type G / G-GC | 1×250 kcmil o 2×2/0 Type W | 4.45 mm | 25.4 mm |
| Desbaste Pesado Arcair / SubArc (1,100 A) | 900 - 1,100 A | 100% (Continuo) | 1.00x | 3×1/0 AWG Type G-GC | 2×4/0 AWG Type W (Paralelo) | 4.06 mm | 23.1 mm (×2) |
Para revisar el montaje de conectores rápidos de un solo polo en cables Type W, consulte nuestra guía técnica sobre cables Type W y conectores Cam-Lok para alimentación temporal en mina. Asimismo, verifique cuándo exigir hilo piloto en el artículo de diferencias entre cable Type G-GC y Type G bajo NOM-023-STPS. Adicionalmente, consulte nuestra comparativa sobre diferencias entre cable Type W y Type G en configuración de tierras, la metodología de cálculo de ampacidad y caída de tensión en cables mineros portátiles y la selección de conectores y enchufes mineros de baja tensión (480 V a 1,000 V).
¿Cómo se compara el cable minero Type W de 2,000 V frente al cable de soldar común de 600 V?
En los almacenes generales suele comprarse rollo de cable para portaelectrodo comercial (Welding Cable SAE J1127 / UL 600V) pensando únicamente en su flexibilidad inicial. Sin embargo, bajo las condiciones reales de un taller de reparación de botes de pala según ICEA S-75-381 (sitio externo) (2021) y NOM-023-STPS-2012 (sitio externo) (2012), esa camisa simple de 2 mm fracasa rápidamente.
La siguiente tabla compara las tres familias de cables utilizadas en talleres de pailería y mantenimiento de mina:
¿Qué diferencias de protección ofrecen los cables Type W, Type G/G-GC y el cable Welding 600 V?
| Criterio de Evaluación | Cable Monopolar TEBAOFLEX Type W 2,000 V (Secundario Pesado) | Cable Multipolar TEBAOFLEX Type G / G-GC 2,000 V (Primario 480 V) | Cable Comercial de Soldadura 600 V (Pared Simple EPDM) |
|---|---|---|---|
| Construcción de aislamiento y chaqueta | Bicapa: Aislamiento EPR 90 °C + Chaqueta externa CPE MSHA | Bicapa: 3 o 4 conductores EPR + Doble cubierta CPE reforzada | Monocapa: Una sola camisa delgada que actúa como aislante y forro |
| Espesor polimérico de protección | 4.06 mm a 4.45 mm (doble barrera mecánica y dieléctrica) | 4.50 mm a 5.80 mm (aislamiento de fase + chaqueta externa) | 1.90 mm a 2.05 mm (se corta al arrastrar sobre bordes de placa) |
| Conductores de cobre flexible | Cobre electrolítico estañado Clase K (ASTM B33 (sitio externo), anticorrosivo) | Cobre electrolítico estañado Clase K con tierras simétricas | Cobre desnudo sin estañar (se sulfata y vuelve quebradizo con calor) |
| Resistencia a escoria de corte Arcair | No se perfora con lluvia de escoria ni chispas de desbaste | Alta protección en el piso de la nave hacia los racks de máquinas | Se quema, expone el cobre desnudo y hace corto con la mesa metálica |
| Función óptima en el taller | Cables de masa y portaelectrodo de 50 a 90 m (400 A a 1,100 A) | Alimentación trifásica 480 V a bancos de soldadoras y racks | Solo últimos 3 metros del látigo (*whip*) en la pinza manual |

Nota
¿Qué demuestran las pruebas de laboratorio FAT de resistencia a escoria y abrasión?
En el laboratorio de materiales de TEBAOFLEX sometemos nuestros lotes de cable monopolar Type W de 2,000 V, cable portátil Type G y cable Type G-GC a pruebas térmicas y mecánicas severas bajo ICEA S-75-381 (sitio externo) (2021) y MSHA 30 CFR Part 7 (sitio externo) (2023).
Nota
- Prueba de penetración con barra caliente a 350 °C y partículas de escoria: Bajo carga normal de 50 N, la doble capa de EPR + CPE termoestable del cable Type W resistió el contacto térmico directo sin exponer el conductor ni perder rigidez dieléctrica a 6.0 kV CA. Por su parte, la camisa simple de 600 V falló a los 14 segundos.
- Resistencia al corte por arista metálica viva (Blade Cut-Through Test): El cable TEBAOFLEX Type W 4/0 AWG requirió una fuerza de cuchilla de 1,480 N para alcanzar el conductor de cobre, un 118% superior a los 680 N registrados en el cordón de soldadura estándar.
- Estabilidad de resistencia de contacto en hebras estañadas Clase K: Tras 500 horas en cámara húmeda con vapores ácidos de soldadura, el cobre estañado bajo ASTM B33 (sitio externo) (2020) mantuvo su resistencia en 0.169 Ω/km con cero oxidación superficial en las terminales prensadas.
¿Cuáles son las mejores prácticas para instalaciones eléctricas en talleres de pailería minera?
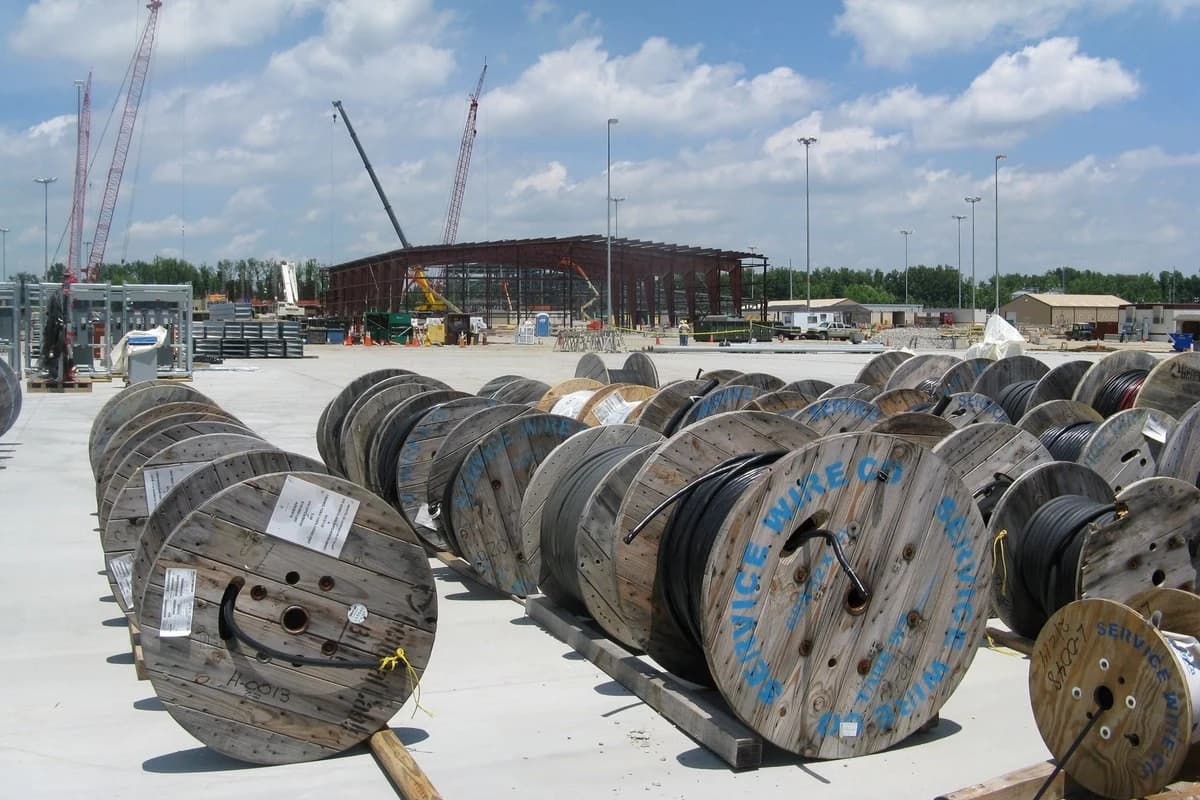
Un retorno de masa mal conectado en una nave donde se suelda sobre un camión o una pala puede hacer circular 800 A de corriente de soldadura a través de los rodamientos del equipo o por las tierras de protección del tablero según NOM-001-SEDE-2012 (sitio externo) (2012). Para operar con máxima seguridad en distribución temporal y talleres de mina, aplique estas cuatro reglas:
- Cable de retorno de masa Type W directo a la pieza de trabajo. Jamás utilice la estructura metálica de la nave ni los rieles del taller como retorno común de soldadura. Tienda siempre un cable monopolar Type W de igual calibre que el positivo anclado con mordaza de bronce directamente al cucharón o tolva que se está reparando.
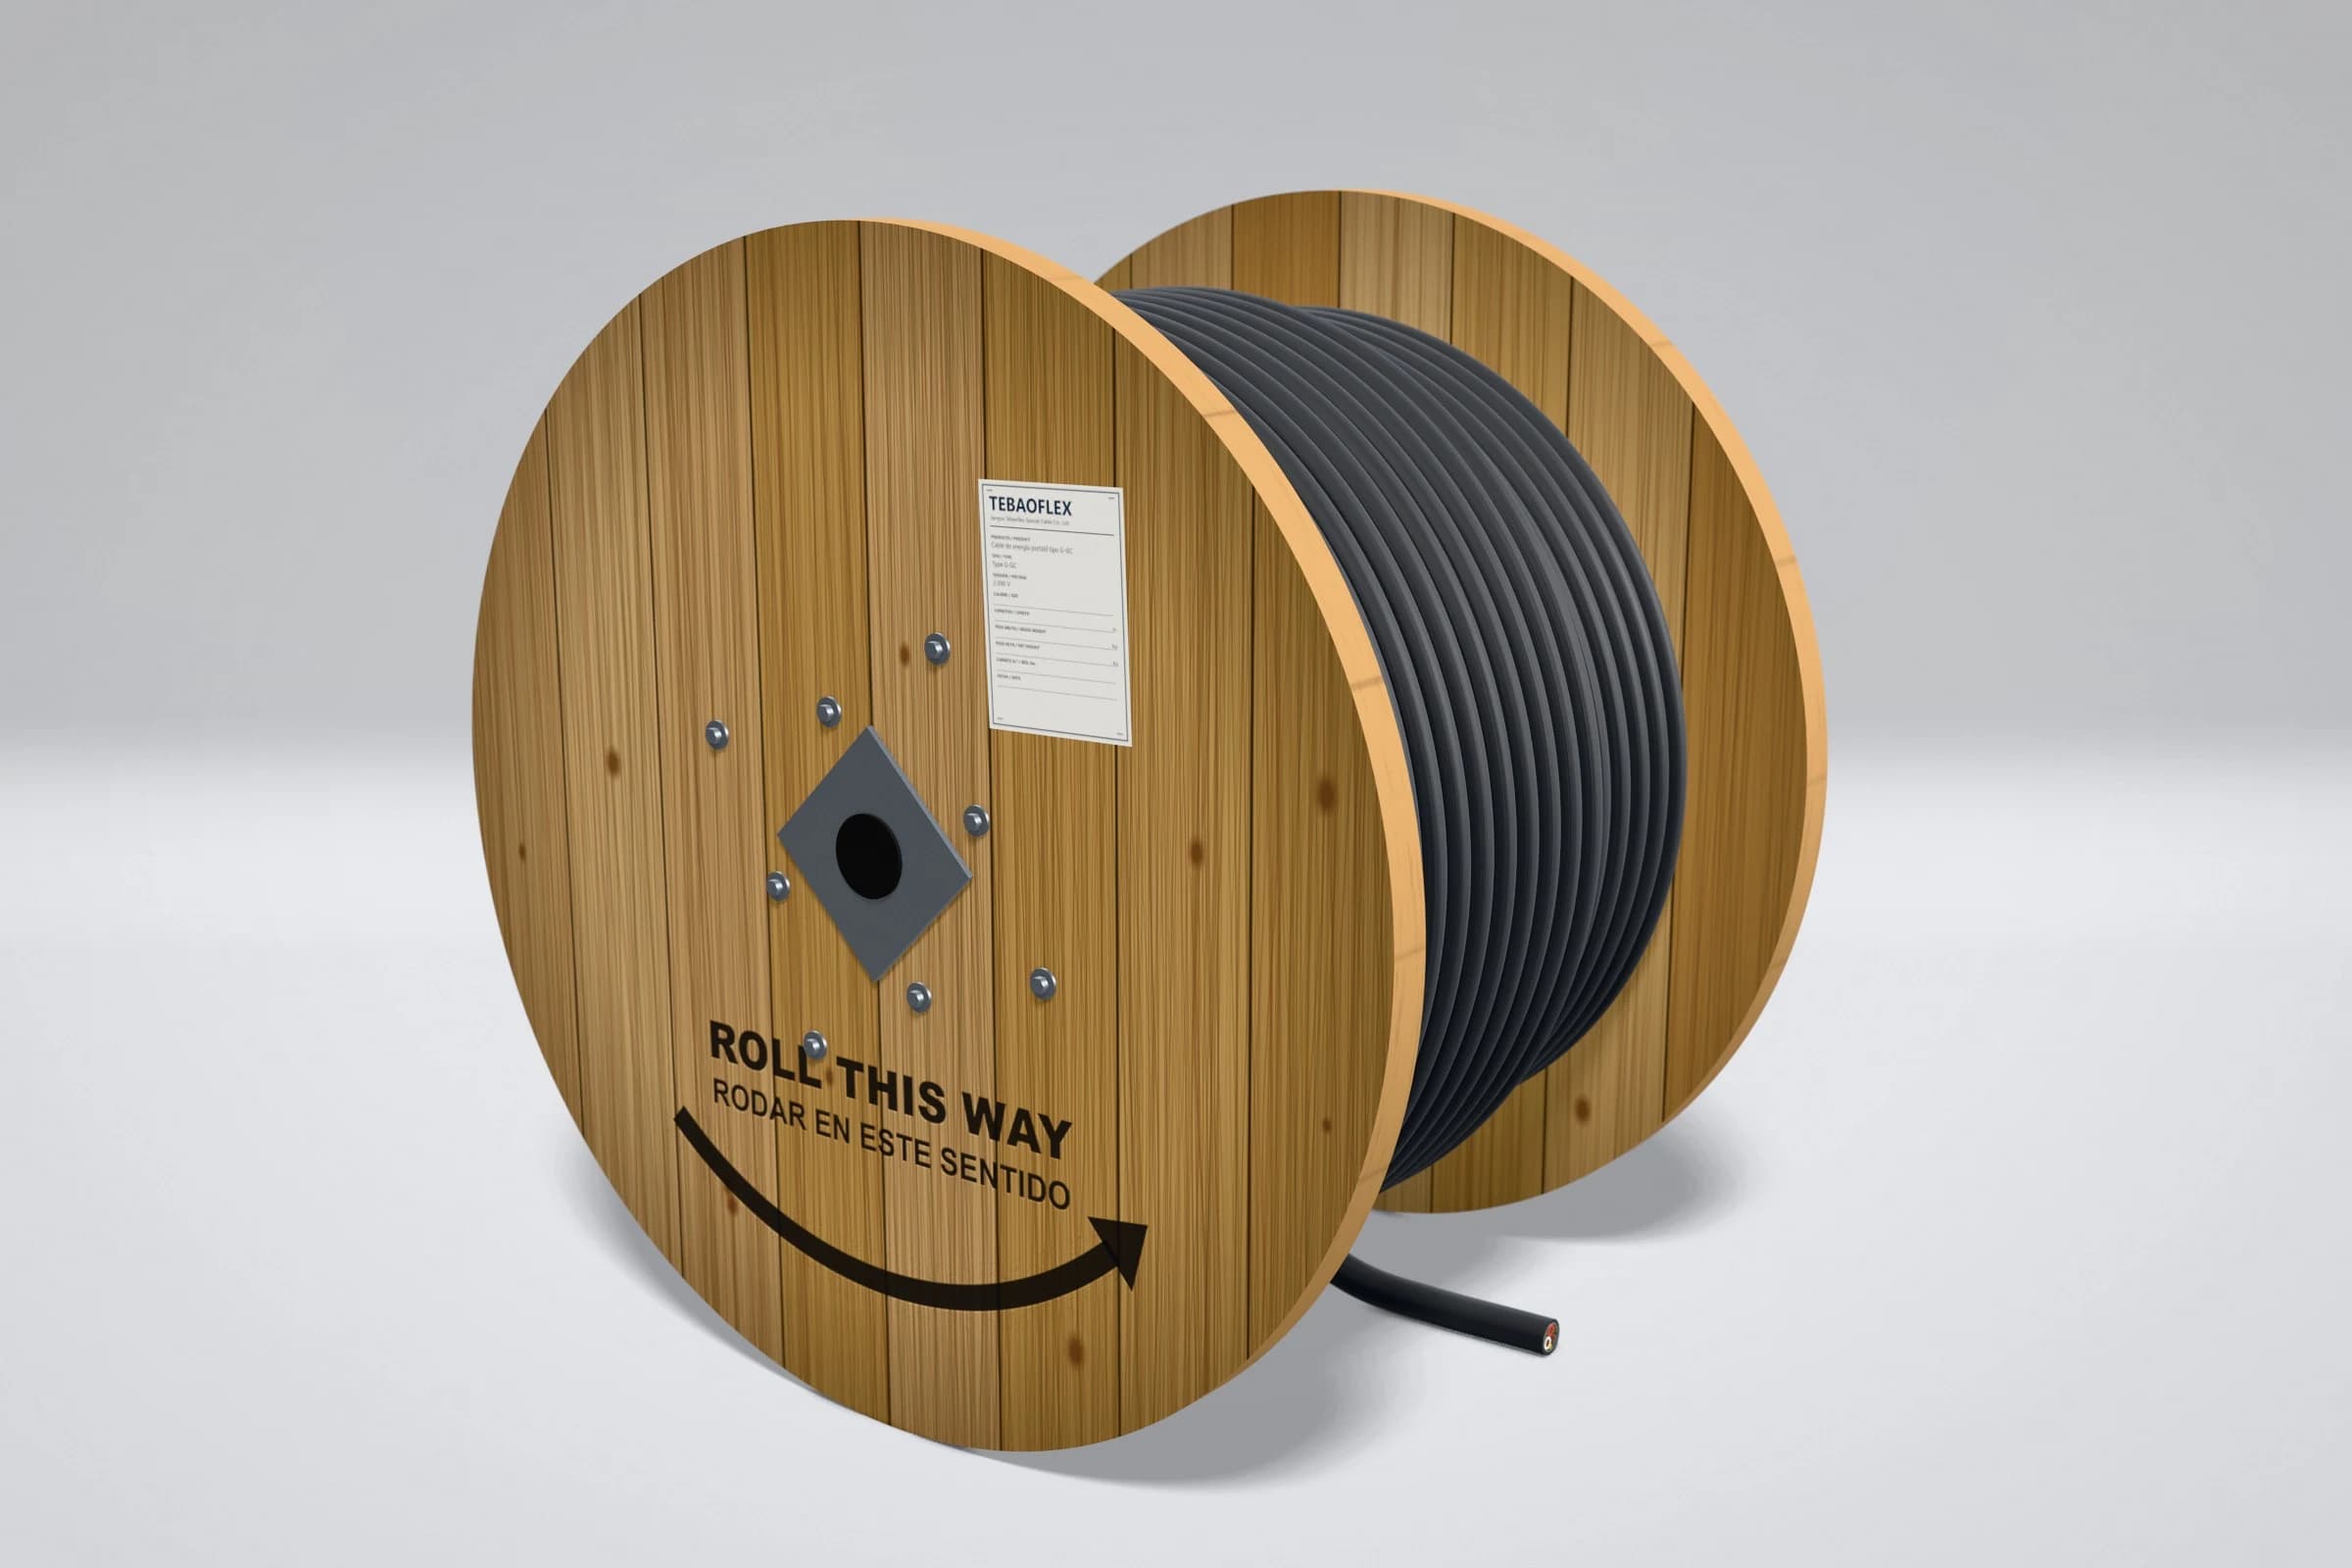
- Protección del alimentador primario con cable Type G o Type G-GC. Para alimentar racks de 4 o 6 máquinas soldadoras a 480 V, utilice cable multipolar Type G (4 conductores + 4 tierras intersticiales) colgado en festón o charola, o bien Type G-GC con relevador piloto si el banco de soldadura se monta sobre patín móvil en el tajo.
- Configuración de línea troncal Type W + látigo corto (*Whip*). Use tramos de 30 a 60 metros de cable Type W 2,000 V con conectores rápidos Cam-Lok Serie 16 o Dinse para cruzar el piso del taller, y acople al final un látigo ligero de 3 metros para no fatigar la muñeca del soldador.
- Inspección mensual con termografía en enchufes Cam-Lok y bornes. El polvo de esmerilado metálico se introduce en los conectores rápidos. Limpie con solvente dieléctrico y reemplace cualquier conector cuya elevación térmica supere 25 °C sobre el cable adyacente.
¿Qué preguntas frecuentes plantean los ingenieros sobre cables Type W, Type G y Type G-GC para soldadoras (FAQ)?
¿Por qué conviene usar cable minero monopolar Type W de 2,000 V como cable de soldadura y masa en lugar del cable Welding común de 600 V?
Porque el cable Welding común de 600 V tiene una sola camisa delgada de caucho (2.0 mm) que se corta fácilmente con las rebabas de las placas antidesgaste y se perfora con la escoria incandescente del corte por arco-aire ('Arcair'). El cable minero TEBAOFLEX Type W de 2,000 V posee doble capa (aislamiento interno EPR de 90 °C + chaqueta externa CPE aprobada por MSHA de más de 4.0 mm totales) y cobre estañado Clase K, multiplicando por cuatro la vida útil en el piso del taller (ICEA, 2021).
¿Pierde flexibilidad el soldador al usar cable Type W en su portaelectrodo manual?
Para combinar la máxima protección mecánica en el piso con la ergonomía del operario, la mejor práctica de ingeniería en talleres de pailería minera consiste en tender el cable monopolar Type W de 2,000 V desde la máquina soldadora a lo largo de los 30 a 60 metros del piso hasta el pie del andamio o cucharón, y allí acoplar mediante un conector rápido Cam-Lok o Dinse un látigo ('stinger whip') de apenas 3 metros para la mano del soldador.
¿Cuándo debo alimentar una máquina soldadora en mina con cable Type G (4 polos) y cuándo con cable Type G-GC (con hilo piloto)?
En el interior de talleres fijos de superficie o pailería donde los tableros de distribución de 480 V cuentan con interruptores termomagnéticos y protección diferencial de falla a tierra (GFCI), se especifica el cable Type G de 4 conductores (3 fases + 4 tierras divididas intersticiales). En cambio, cuando la soldadora o el banco multiproceso se traslada al tajo o a una rampa subterránea, la NOM-023-STPS exige usar cable Type G-GC conectado a un relevador de monitoreo piloto.
¿Cómo afecta el uso de corte por arco-aire (Carbon Arc Gouging) a la selección del calibre del cable según la NOM-001-SEDE?
A diferencia de la soldadura manual con electrodo revestido (que opera con un ciclo de trabajo real del 30% al 50%), el desbaste pesado con arco-aire opera de forma casi continua (80% a 100% de ciclo de trabajo) con corrientes de 600 A a 1,100 A. Según el Artículo 630-11 de la NOM-001-SEDE-2012, el factor multiplicador sube a 0.89x o 1.00x, exigiendo calibres robustos como 4/0 AWG o 250 kcmil (o dos cables de 2/0 AWG en paralelo) para evitar la fusión del aislamiento.
¿Cómo solicitar ingeniería de aplicación, asesoría técnica y cotización de fábrica?
Sobre nosotros: en TEBAOFLEX fabricamos cables monopolares y multipolares de uso rudo Type W de 2,000 V, cables portátiles Type G y cables portátiles con hilo piloto Type G-GC con cobre estañado Clase K y cubierta CPE resistente a escoria y abrasión bajo normas ICEA S-75-381, UL, CSA y MSHA. Si sus talleres de mantenimiento en minería a cielo abierto o distribución temporal en mina buscan reducir el gasto en cables de soldadura y fuerza, solicite asesoría técnica y cotización directa con ingeniería en México.
Fuentes y referencias
- Secretaría de Energía (SENER). NOM-001-SEDE-2012, Instalaciones Eléctricas (utilización) — Artículo 630: Soldadoras eléctricas. DOF, 2012. (sitio externo)
- Insulated Cable Engineers Association. ANSI/NEMA WC 58 / ICEA S-75-381: Portable and Power Feeder Cables for Use in Mines and Similar Applications. (sitio externo)
- Secretaría del Trabajo y Previsión Social. NOM-023-STPS-2012, Minas subterráneas y minas a cielo abierto - Condiciones de seguridad y salud en el trabajo. DOF, 2012. (sitio externo)
- ASTM International. ASTM B33: Standard Specification for Tinned Soft or Annealed Copper Wire for Electrical Purposes. (sitio externo)
Cables de Minería Relacionados con este Artículo
Cables portátiles y de alimentación con características constructivas aptas para este régimen de trabajo.
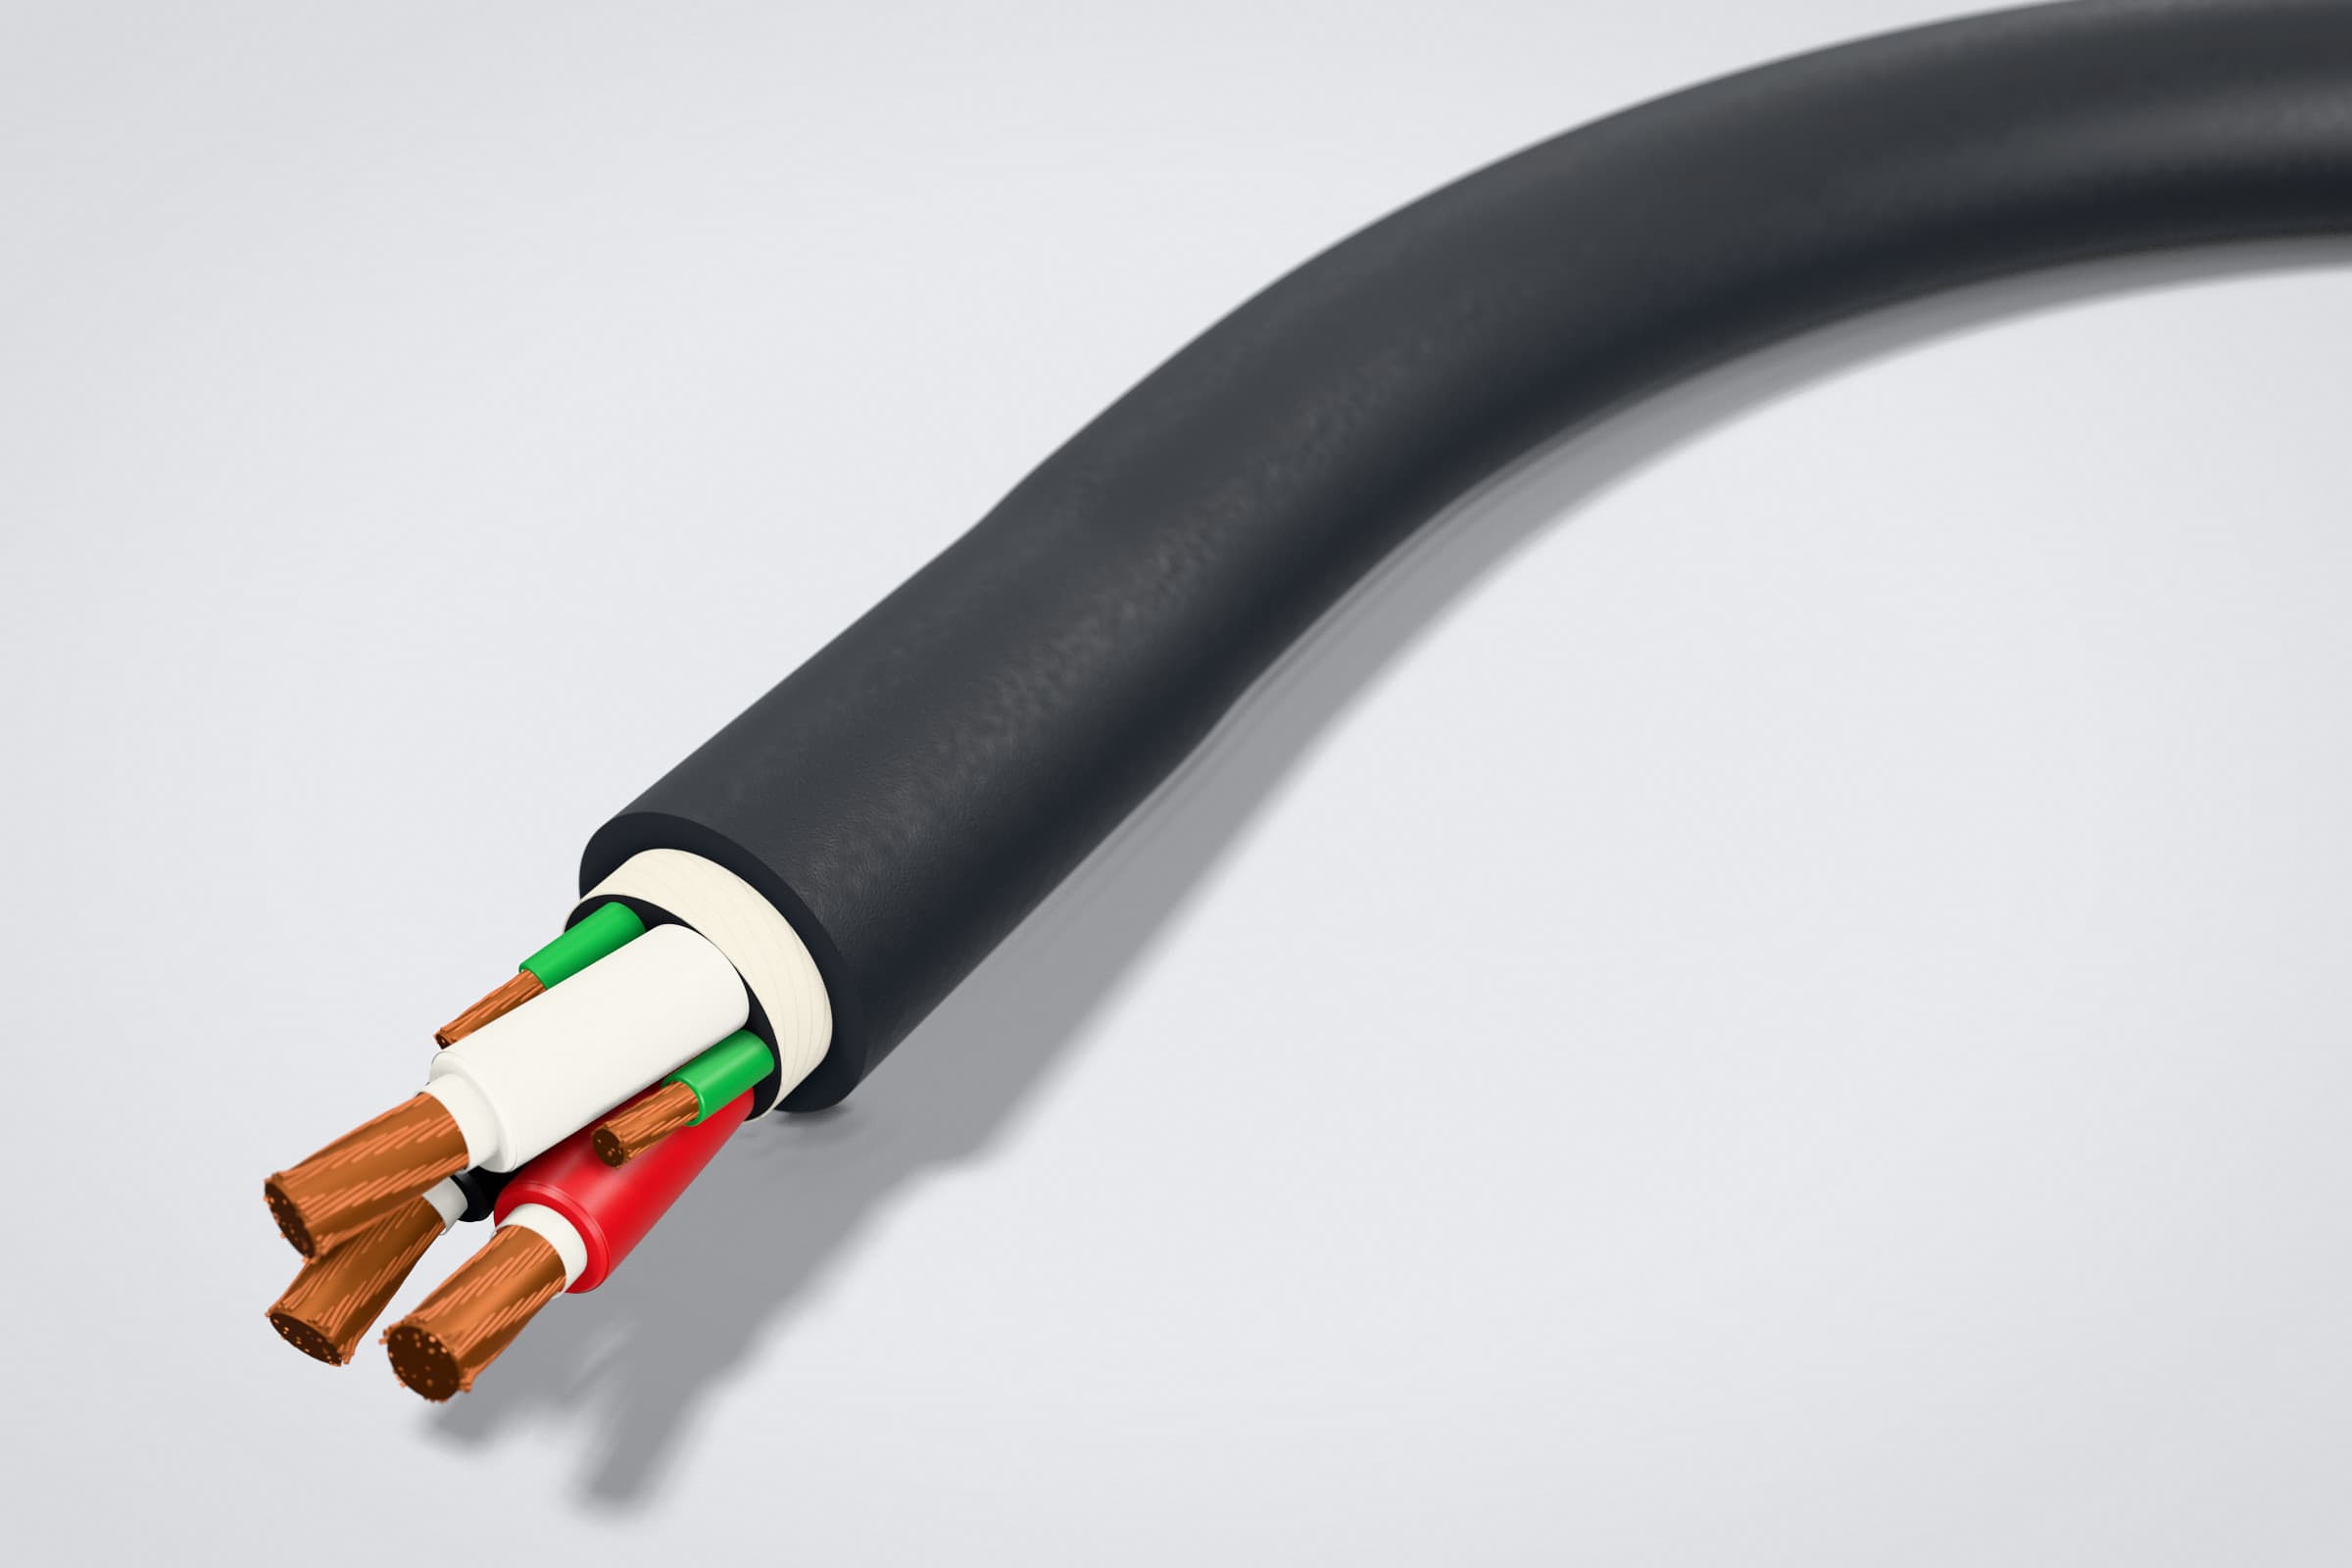
Cable de energía portátil tipo G
Cable portátil multiconductor para alimentar equipos y maquinaria móviles. Lleva conductores de fase y conductores de puesta a tierra, sin conductor de verificación de tierra.
Tensión:2,000 VCalibres:12 AWG a 500 kcmil (3.31 a 253 mm²)Temperatura:90 °C, máxima del conductor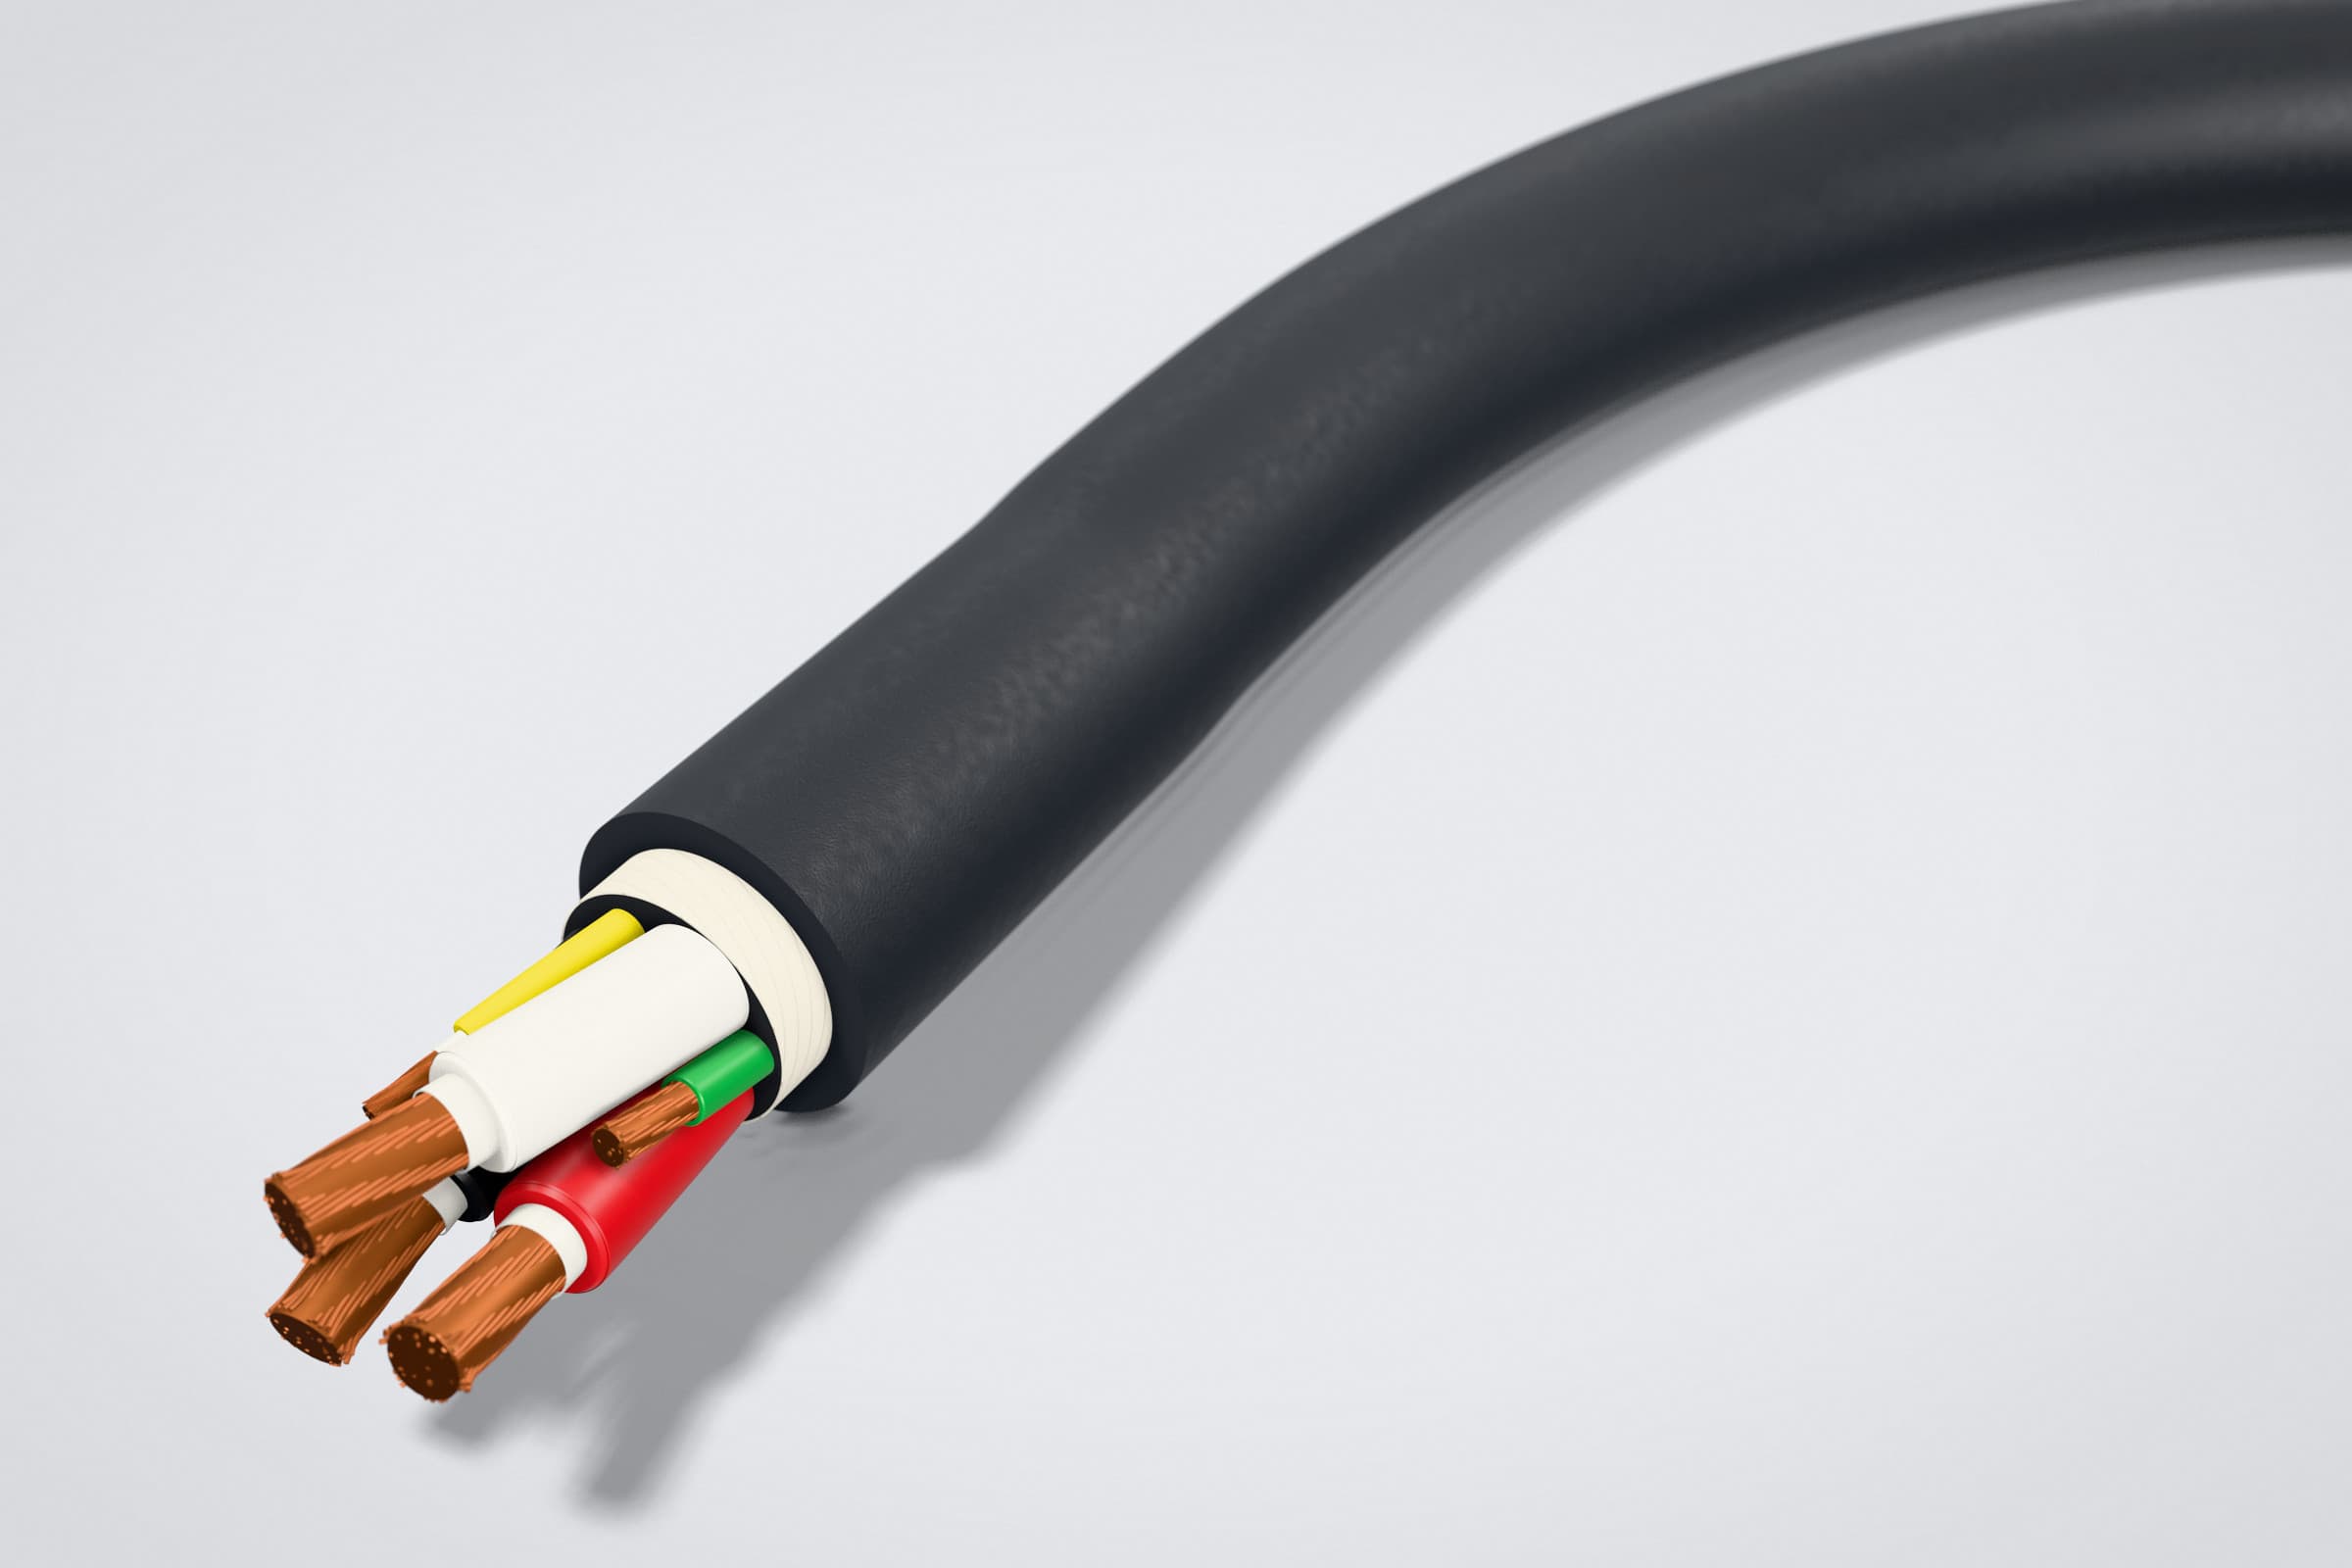
Cable de energía portátil tipo G-GC
Cable portátil multiconductor para alimentar equipos y maquinaria móviles. Además de los conductores de fase, lleva conductores de puesta a tierra y un conductor aislado de verificación de tierra, que se conecta al circuito de monitoreo de continuidad de tierra del equipo.
Tensión:2,000 VCalibres:12 AWG a 500 kcmil (3.31 a 253 mm²)Temperatura:90 °C, máxima del conductor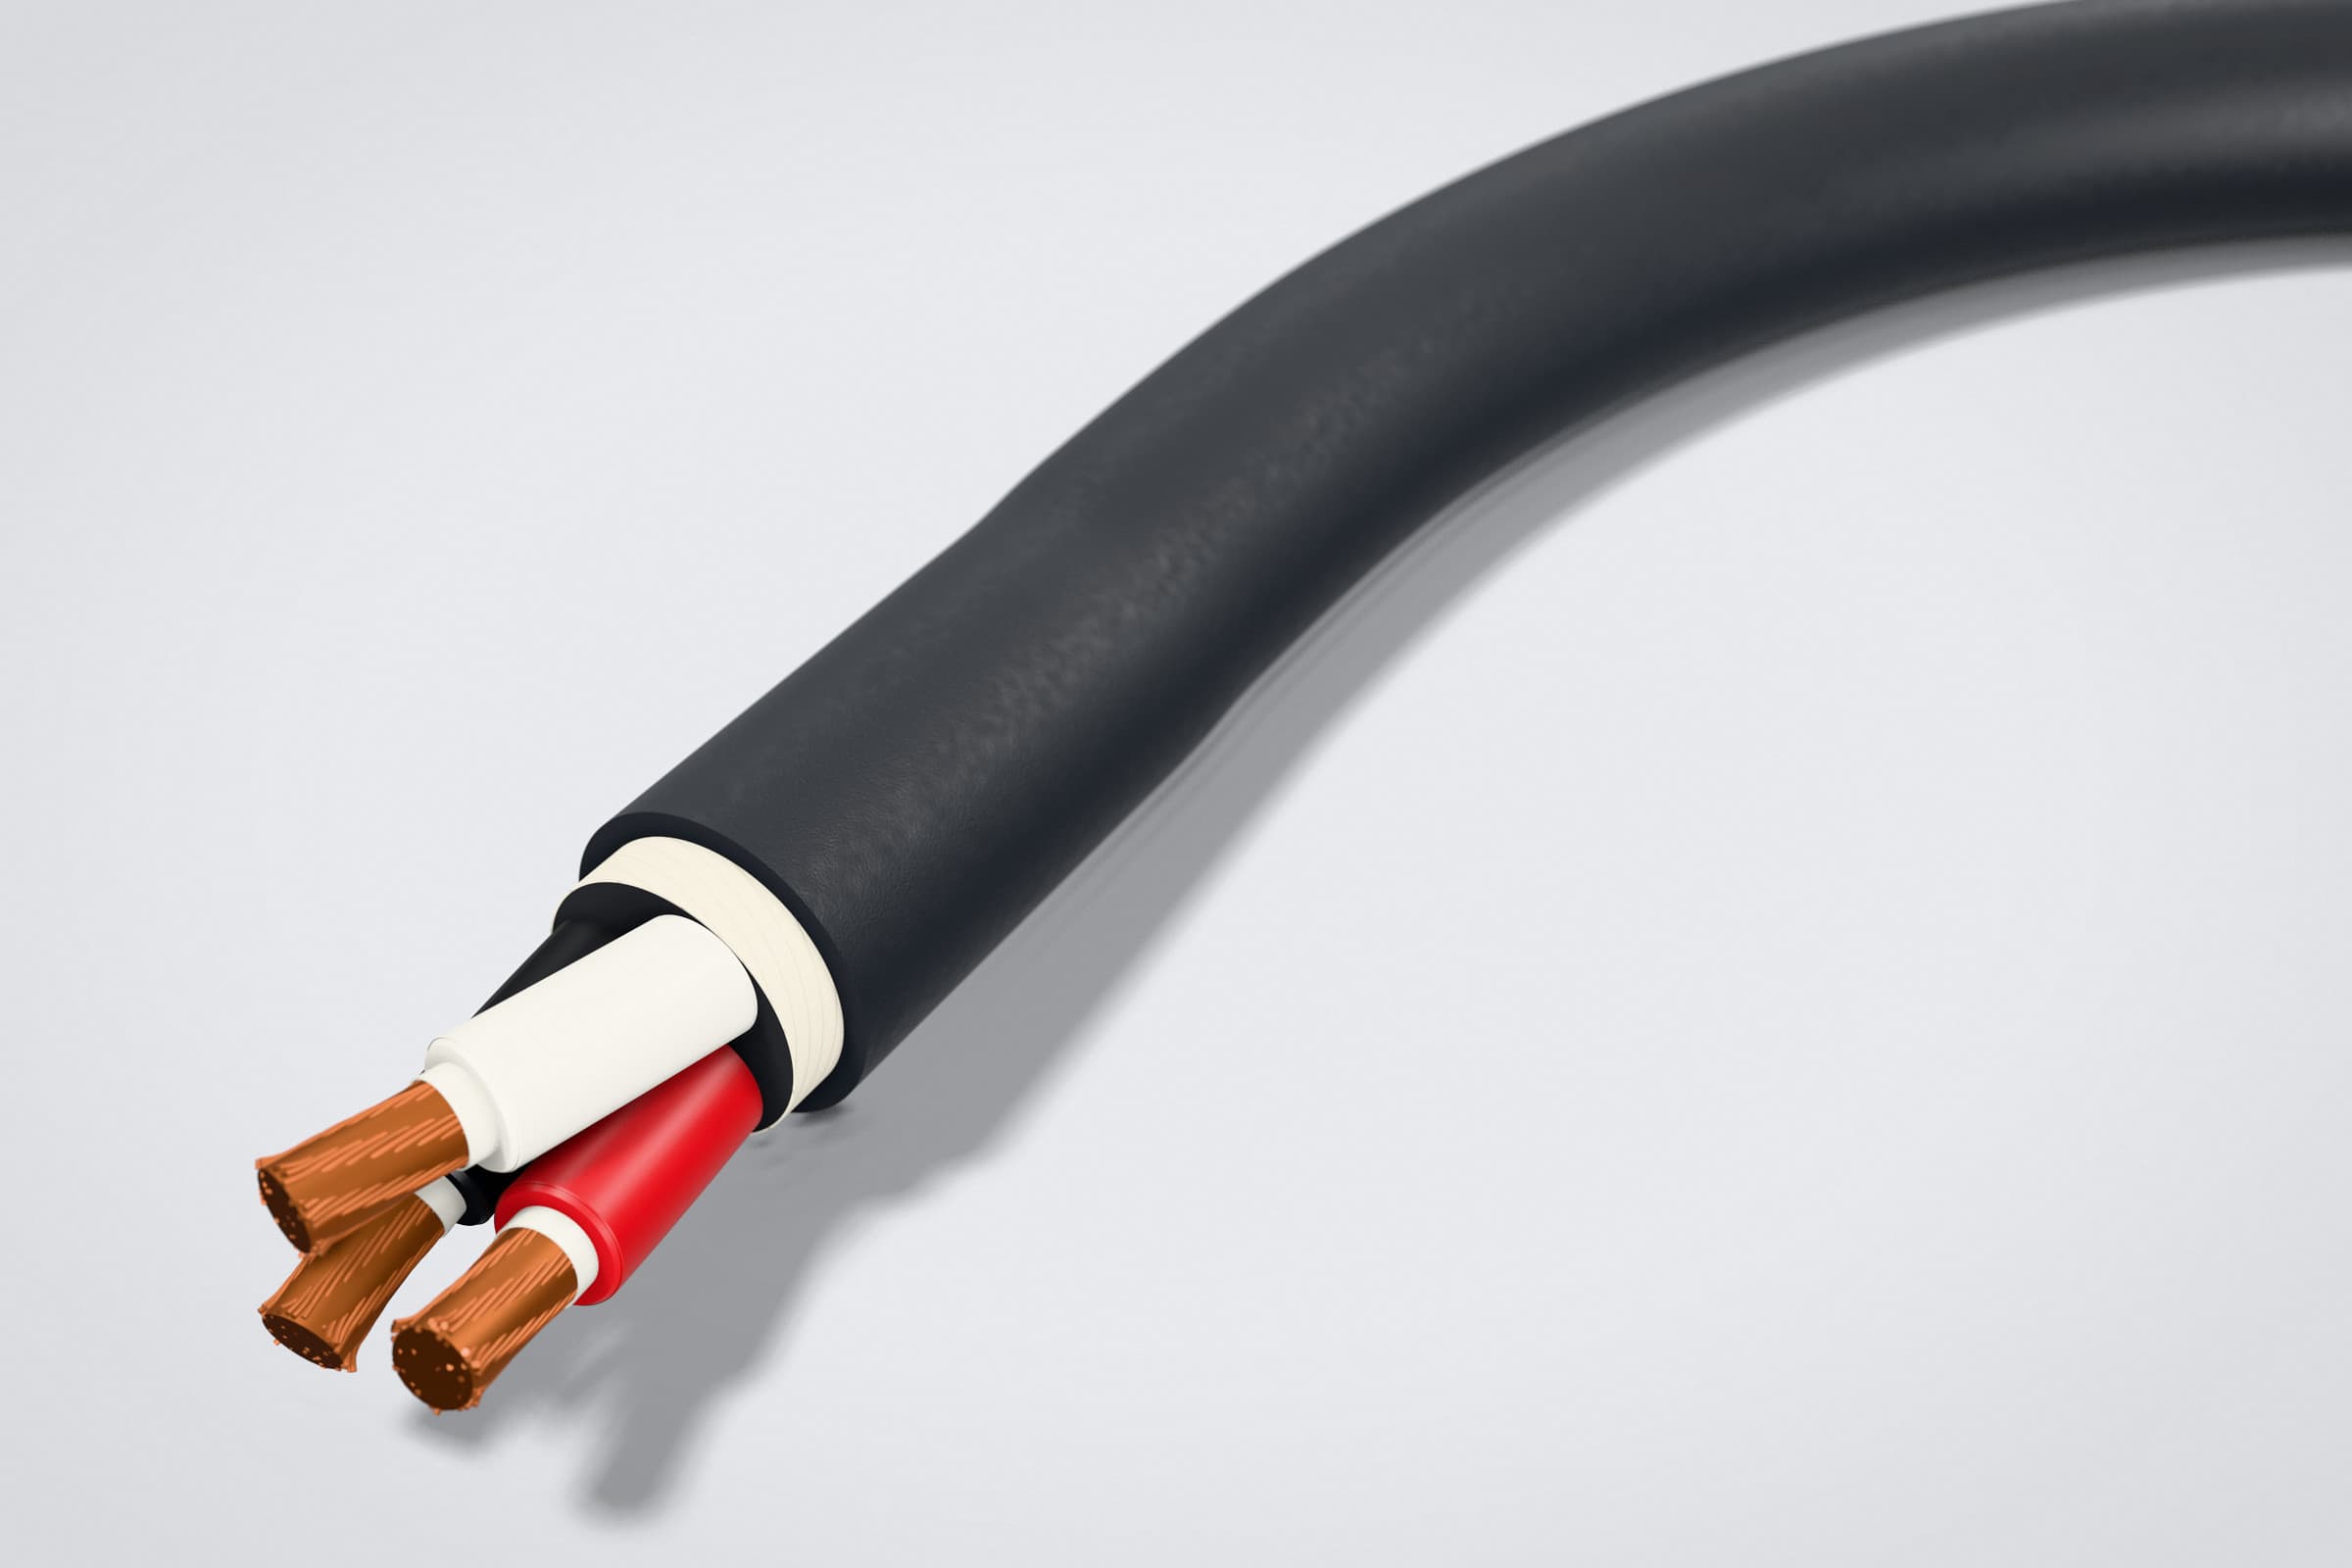
Cable de energía portátil tipo W
Cable portátil para alimentar equipos móviles o portátiles. Según ICEA no lleva conductor de puesta a tierra ni de verificación de tierra. La NOM-001-SEDE-2012 admite de 1 a 6 conductores de 12 AWG a 500 kcmil, y un conductor de 501 a 1,000 kcmil.
Tensión:2,000 VCalibres:12 AWG a 500 kcmil (3.31 a 253 mm²); de un conductor, hasta 1,000 kcmil (507 mm²)Temperatura:90 °C, máxima del conductor
Entornos Operativos